

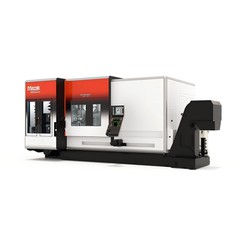
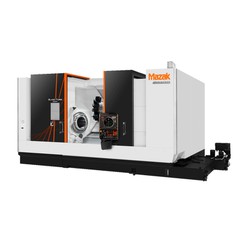
Bearbetningscenter är avancerad CNC-utrustning inom modern mekanisk tillverkning, kännetecknad av hög integration och automatisering. De integrerar flera bearbetningsfunktioner såsom fräsning, borrning, borrning och gängning, och är utrustade med automatiska verktygsväxlare och arbetsbord för flera-stationer, vilket möjliggör slutförandet av fler-processbearbetning av komplexa delar i en enda uppsättning. Deras uppkomst och utveckling har avsevärt förbättrat produktionseffektiviteten, bearbetningsnoggrannheten och flexibla tillverkningsmöjligheter, vilket gör dem till kärnutrustning för tillverkning av nyckelkomponenter inom industrier som flyg-, bil-, formtillverkning, energi och precisionsinstrument.
Strukturellt består ett bearbetningscenter huvudsakligen av en verktygsmaskinkropp, ett CNC-system, en servodrivenhet, ett verktygsmagasin och automatisk verktygsväxlare (ATC), ett kyl- och smörjsystem samt ett spånborttagningssystem. Verktygsmaskinens kropp använder en bädd med hög-styvhet och precisionsstyrningar för att säkerställa geometrisk noggrannhet och dynamisk stabilitet under hög-kapning och tunga belastningsförhållanden. CNC-systemet, "hjärnan" i bearbetningscentret, kontrollerar rörelsen för varje koordinataxel och spindelhastigheten genom programmerade instruktioner, vilket möjliggör komplexa banor och fleraxlig länkbearbetning. Servodrivenheten översätter CNC-instruktioner till exakta positionerings- och matningsåtgärder för varje axel. Verktygsmagasinet och den automatiska verktygsväxlaren byter automatiskt verktyg enligt programmet under bearbetning, vilket avsevärt minskar manuellt ingrepp och icke-bearbetningstid. Kyl- och smörjsystemet minskar verktygets och arbetsstyckets temperatur och friktion under skärning, förlänger verktygets livslängd och förbättrar ytkvaliteten. Spånborttagningsanordningen håller bearbetningsområdet rent och förhindrar spånansamling som kan påverka noggrannheten och säkerheten.
Huvudfördelen med bearbetningscentret ligger i dess multi-funktionalitet och höga grad av automatisering. I en enda uppsättning kan den slutföra flera processer såsom fräsning, borrning, brotschning, borrning, gängning och bearbetning av konturytor, vilket undviker ackumulering av positioneringsfel från flera uppsättningar och förbättrar delarnas geometriska och positionella noggrannhet. Möjlighet att bearbeta flera-axlar (vanligtvis tre-axlar, fyra-axlar och fem-axlar) möjliggör bearbetning av arbetsstycken med komplexa rumsliga krökta ytor, vilket uppfyller kraven för modern industriell design för formfrihet och strukturell integration. Automatiska verktygsväxlare och system för pallbyte, i kombination med dessa funktioner, möjliggör obevakad kontinuerlig bearbetning över natten, vilket förbättrar utrustningens utnyttjande och produktionscykeltiden.
Baserat på strukturell form och rörelseaxelkonfiguration kan bearbetningscentra kategoriseras i vertikala, horisontella och portaltyper. Vertikala bearbetningscentra är lämpliga för bearbetning av plåt, skivformade-och små till medelstora-lådformade-delar, med en kompakt struktur och litet fotavtryck. Horisontella bearbetningscentra är fördelaktiga för långa, smala, skalformade-delar och delar som kräver fler-bearbetning, ofta utrustade med roterande bord för att uppnå fler-bearbetning i en enda uppsättning. Gantry-bearbetningscenter kännetecknas av hög styvhet och lång slaglängd, lämplig för bearbetning av stora strukturella komponenter, formar och tunna-väggiga flyg- och rymddelar. Bearbetningscentra med fem-axlar, genom kopplingen av två roterande axlar och tre linjära axlar, kan fullborda hög-precisionsbearbetning av komplexa ytor i fria-i en enda uppsättning, vilket gör dem till avgörande utrustning i hög-tillverkning.
Med den kontinuerliga förbättringen av CNC-teknik, servostyrning och informationsteknik, utvecklas moderna bearbetningscentra mot högre hastigheter, högre precision, större intelligens och grönare drift. Höga-spindlar och matningssystem förkortar skärtiden avsevärt; sluten-slinga positionsåterkoppling och termisk deformationskompensationsteknik säkerställer mikron-nivå och till och med sub-mikron-precision; intelligenta övervakningssystem kan samla in data om vibrationer, temperatur och belastning i realtid, vilket möjliggör förutsägelse av verktygsslitage och optimering av bearbetningsprocesser; energi-besparande design och mikro-smörjteknik minskar energiförbrukningen och minskar vätskeförbrukningen, i linje med konceptet med hållbar tillverkning.
Sammantaget har bearbetningscentra, med sin höga integration, multifunktionalitet och automatisering, blivit nyckelutrustning för modern tillverkningsindustri för att förbättra deras bearbetningsförmåga och konkurrenskraft. Deras ständigt utvecklande tekniska system öppnar upp bredare möjligheter för hög-kvalitet och effektiv tillverkning av komplexa delar och driver kontinuerligt tillverkningsindustrin mot digitalisering, intelligens och precision.