

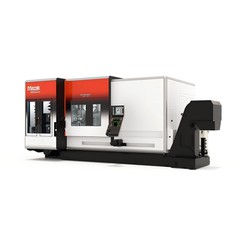
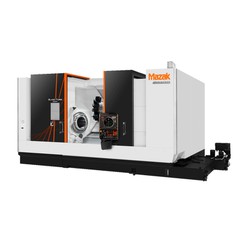
Som en sammansatt CNC-maskin som integrerar svarvning, fräsning, borrning och andra processer, är den effektiva driften av ett svarvcenter beroende av en exakt förståelse av dess egenskaper och produktionsbehov. Genom långvarig-praxis har branschutövare sammanfattat en rad praktiska tekniker som kan förbättra bearbetningsnoggrannheten och effektiviteten, för att helt och hållet sänka felfrekvensen och tillhandahålla maskinens potentiella kostnader och underhåll.
För det första, i processplanering, bör tonvikten läggas på att "slutföra så många relaterade processer som möjligt i en enda uppsättning." Fördelen med ett vändcentrum ligger i att reducera repetitiva positioneringsfel. Därför är det nödvändigt att analysera detaljegenskaper under konstruktionsfasen, gruppera bearbetningsoperationer med positionskrav tillsammans, prioritera bearbetningen av referensytor och positioneringshål för att ge tillförlitliga referenser för efterföljande processer. Att på ett rimligt sätt ordna grovbearbetnings- och finbearbetningssekvensen, och att reservera en enhetlig tillåtelse för finbearbetning under grovbearbetning, kan undvika deformation orsakad av plötsliga förändringar i skärkrafterna, vilket säkerställer slutlig noggrannhet.
För det andra är matchning av verktygskonfiguration och skärparametrar en nyckelteknik för att förbättra effektiviteten. För material med varierande hårdhet bör verktyg med lämpliga beläggningar och geometrier väljas. En parametermatris bör upprättas baserat på spindelhastighet, matningshastighet och skärdjup, balansering av metallborttagningshastighet och verktygslivslängd. För fräs- och borroperationer i kompositbearbetning bör rimliga in- och utgångsvägar vara förinställda- för att minska verktygspåverkan och förhindra skrammelmärken. Regelbunden kontroll av verktygsslitage och upprättande av en livslängdsvarningsmekanism kan förhindra plötsliga fel från att påverka produktionskontinuiteten.
För det tredje bör programmering och simulering behandlas med noggrann verifiering. Använd 3D-simuleringsfunktionen i CNC-systemet för att för-kontrollera interferensen mellan verktygsbanan, arbetsstycket och fixturen, speciellt när C-axelindexering och multi-axellänkning är involverade; noggrannheten av koordinattransformation bör bekräftas segment för segment. På-webbplatsfelsökning rekommenderas för att kombinera körning av enstaka-segment med testkörningar av hastighet-för att snabbt fånga avvikelser och korrigera programmet, vilket minskar risken för kollisioner.
För det fjärde kan processövervakning och dataanvändning utgöra en kontinuerlig förbättringsslinga. Med hjälp av information om spindelbelastning, vibration och temperaturövervakning kan skärtillståndets stabilitet bestämmas och parametrar kan justeras omedelbart när avvikelser upptäcks. Statistisk analys av in-maskinmätdata kan identifiera trender och optimera processvägar, och därigenom förbättra batchkonsistensen och minska omarbetning.
Sammanfattningsvis bygger den effektiva tillämpningen av svarvcentra på rationell planering av processintegration, exakt matchning av verktyg och parametrar, rigorös verifiering genom programmeringssimulering och sluten-slinganvändning av processdata. Att behärska och flexibelt tillämpa dessa tekniker kan uppnå omfattande optimering av noggrannhet, effektivitet och kostnad vid bearbetning av komplexa delar, vilket ger robusthet och konkurrenskraft till tillverkningsprocessen.