

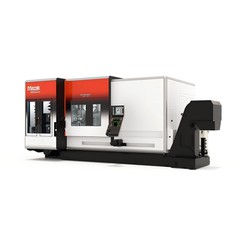
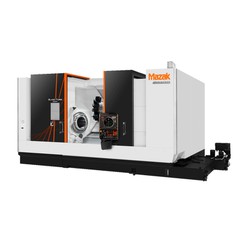
Processflödet i vändcentret är en viktig teknisk väg för att omvandla detaljdesign till en färdig produkt. Den är baserad på kärnkonceptet "en-gångsklämning, multi-processintegration", som uppnår effektiv och exakt tillverkning av komplexa roterande delar genom vetenskaplig och rationell processarrangemang och kontroll. Ett standardiserat processflöde avgör inte bara bearbetningskvalitet och effektivitet utan påverkar också direkt den rationella allokeringen av produktionsresurser och kostnadskontroll.
Utgångspunkten för processflödet ligger i detaljens tillverkningsbarhetsanalys och bearbetningsplanformulering. Baserat på detaljens materialegenskaper, strukturella komplexitet, precision och ytkvalitetskrav är det nödvändigt att bestämma vilka processer som är lämpliga för färdigställande i svarvcentralen och att klassificera de primära och sekundära bearbetningssekvenserna. Typiskt bestäms positioneringsdatumet och fastspänningsschemat först för att säkerställa den relativa positionsnoggrannheten för efterföljande processer. På grundval av detta integreras processer som kan sammansättas, såsom bearbetning av ytterdiameter, bearbetning av ändyta, bearbetning av inre hål, gängbearbetning, fräsning, borrning och gängning, för att bilda en kontinuerlig och kompakt processkedja, vilket undviker onödig sekundär fastspänning och processhopp.
När du går in i det specifika bearbetningsstadiet delas processflödet i allmänhet in i tre nivåer: grovbearbetning, halv-finbearbetning och finbearbetning. Grovbearbetning syftar till att snabbt ta bort det mesta av överskottsmaterialet, vilket ger en enhetlig och lämplig bearbetningsmån för efterföljande processer, samtidigt som arbetsstyckets deformation orsakad av skärkrafter minimeras. Halv-finishing korrigerar formfel och närmar sig de slutliga dimensionerna, vilket ger en stabil geometrisk grund för efterbehandling. Finishing kontrollerar strikt dimensionstoleranser och ytjämnhet enligt ritningskrav, ofta med lägre skärhastigheter och matningshastigheter för att säkerställa noggrannhet och ytkvalitet. I scenarier med flera-processer måste kopplingen mellan svarvning, fräsning, borrning och andra processer vara rationellt arrangerade för att förhindra verktygsinterferens och obalans i cykeltiden.
Verktygsplanering och val av skärparameter är avgörande aspekter av processflödet. Lämpliga verktyg bör väljas baserat på olika bearbetningsegenskaper och material, och rimliga hastigheter, matningshastigheter och skärdjup bör ställas in i samband med verktygsmaskinens styvhet och kylningsförhållanden för att balansera effektivitet och verktygslivslängd. För processer som involverar C-axelindexering eller kraftrevolverväxling bör stabila övergångsåtgärder vara förinställda i programmet för att minska stötar och vibrationer.
Kvalitetskontroll bör implementeras genom hela processflödet. Onlinemätning eller provtagningsinspektion kan ordnas efter nyckelprocesser för att snabbt rapportera dimensionsavvikelser och korrigera programmet eller kompensera parametrar, vilket bildar en sluten-loopkontroll. Efter bearbetning krävs slutinspektion och dataarkivering för att säkerställa batchkonsistens och spårbarhet.
Sammantaget måste konstruktionen av svarvcentrets processflöde överväga detaljernas egenskaper, utrustningskapacitet och produktionsmål. Genom rigorös processintegration, hierarkiska bearbetningsarrangemang och fullständig-processkvalitetskontroll kan den optimala balansen mellan precision, effektivitet och ekonomi uppnås, vilket ger en solid teknisk garanti för modern precisionstillverkning.