

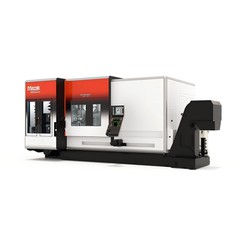
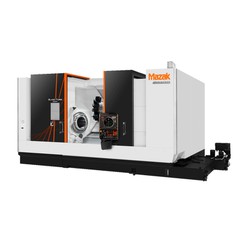
Genom långvarig-tillämpning av svarvcentra har branschanvändare samlat på sig rik erfarenhet genom omfattande produktionsmetoder. Den här erfarenheten hjälper inte bara till att utnyttja utrustningens prestanda till fullo utan också effektivt undvika vanliga fallgropar, vilket ger värdefulla referenser för liknande företag för att förbättra bearbetningskvaliteten och effektiviteten.
Den primära erfarenheten ligger i vetenskaplig och rigorös processplanering. Även om svarvar har fler-processintegrationsmöjligheter, är inte alla delar lämpliga för att slutföra alla bearbetningsoperationer på en gång. Erfarenheten visar att processer som kan genomföras på svarvcentralen bör delas upp rationellt utifrån komplexiteten i detaljens struktur, materialegenskaper och precisionskrav. Detta undviker att blint fullfölja "all-bearbetning", vilket kan leda till obalanserade cykeltider eller verktygskonflikter. Att prioritera bestämning av positioneringsreferenser och fastspänningsscheman och följa principen om "datum först, sedan andra; grovbearbetning först, sedan finbearbetning" i schemaläggningsprocesser, kan avsevärt minska frekvensen av justeringar och potentiella fel under bearbetningen.
För det andra är verktygskonfiguration och hantering avgörande faktorer som påverkar effektiviteten. Praxis har visat att val av specialiserade verktyg för olika bearbetningsoperationer, tillsammans med lämpliga skärparametrar, inte bara kan förlänga verktygets livslängd utan också bibehålla en stabil ytkvalitet. Att etablera en mekanism för övervakning och utbyte av verktygslivslängd, kombinerat med förutsägande underhåll baserat på spindelbelastning och vibrationssignaler, kan effektivt förhindra stillestånd och skrot orsakat av verktygsfel. Dessutom kan optimering av revolververktygsbytessekvensen minska tomgångstiden och förbättra den totala bearbetningshastigheten.
Erfarenhet av programmering och felsökning är lika oumbärlig. Flera-länkegenskaperna hos svarvcentra kräver noggrant övervägande av koordinations- och interferenskontroller av varje axels rörelse under programmeringsfasen, särskilt för operationer som involverar fräs-varvkompositer och C-axelindexering, som bör simuleras och verifieras i förväg. Felsökning på-webbplatsen bör anta ett gradvis tillvägagångssätt, att först utföra enstaka-segmentkörningar för att bekräfta rätt bana och sedan gradvis öka hastigheten till nominella driftsförhållanden. Detta minimerar risken för kollisioner och förkortar provskärningscykeln.
När det gäller kvalitetskontroll av processer betonar erfarenheten vikten av onlinemätning och dataspårbarhet. Genom att inspektera kritiska dimensioner på-maskinen och ge snabb feedback och korrigering kan sluten-slinga kontroll av bearbetningsprocessen uppnås, vilket förbättrar batchkonsistensen. Registrering och analys av bearbetningsdata hjälper till att identifiera potentiella processbrister, vilket ger en grund för kontinuerlig optimering.
Sammanfattningsvis är den effektiva tillämpningen av svarvcentra beroende av-framåtblickande processplanering, noggrann verktygshantering, noggrann programmering och felsökning och sluten-kvalitetskontroll. Endast genom att systematiskt integrera dessa praktiska erfarenheter i den dagliga hanteringen kan vi uppnå synergistisk optimering av noggrannhet, effektivitet och kostnad vid bearbetning av komplexa delar.